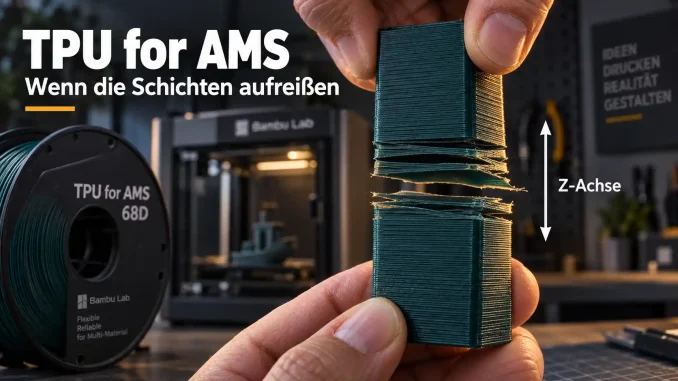
Bambu Lab TPU for AMS klingt zunächst nach der perfekten Lösung für mehrfarbige und kombinierte TPU-Drucke. Das Filament kann im AMS beziehungsweise AMS lite verwendet werden, verursacht weniger Stringing als klassisches TPU und lässt sich deutlich schneller drucken. In der Praxis zeigt sich jedoch: Die AMS-Kompatibilität wurde mit erheblichen Nachteilen bei Flexibilität und Layerhaftung erkauft.
Besonders kritisch ist, dass sich gedruckte Bauteile teilweise bereits bei mäßigem Druck oder Zug entlang der Layer trennen. Dabei handelt es sich nicht nur um vereinzelte Anwenderfehler. Selbst die technischen Daten von Bambu Lab zeigen, dass das Filament in Z-Richtung wesentlich schwächer ist als klassisches TPU 95A.
TPU for AMS ist kein gewöhnliches TPU
Das originale Bambu TPU for AMS besitzt eine Shore-Härte von 68D. Gewöhnliches flexibles TPU wird meistens mit Shore 95A angeboten. Die beiden Angaben liegen auf unterschiedlichen Shore-Skalen und dürfen nicht direkt anhand der Zahlen verglichen werden.
TPU mit 68D ist erheblich härter und steifer als TPU 95A. Ein massives Bauteil aus TPU for AMS fühlt sich deshalb eher wie ein etwas nachgiebiger technischer Kunststoff als wie Gummi an. Nur dünne Wandungen, schmale Stege oder spezielle Gitterstrukturen lassen sich deutlich biegen.
Das Filament eignet sich daher nicht automatisch für alle Anwendungen, bei denen bisher TPU 95A eingesetzt wurde. Weiche Dichtungen, elastische Laschen, flexible Handyhüllen, Reifen, stark dehnbare Halterungen und gummiartige Dämpfer gehören zu den problematischen Einsatzgebieten.
Schwache Layerhaftung als größtes Problem
Die auffälligste Schwäche betrifft die Verbindung zwischen den einzelnen Druckschichten. In XY-Richtung kann das Material sehr zäh und widerstandsfähig sein. Wird ein Teil jedoch quer zu den Layern belastet, kann es überraschend leicht aufreißen.
Die technischen Daten von Bambu Lab zeigen deutliche Unterschiede:
| Eigenschaft | TPU for AMS 68D | TPU 95A HF |
|---|---|---|
| Zugfestigkeit in Z-Richtung | 11,2 MPa | 22,3 MPa |
| Bruchdehnung in Z-Richtung | 31 % | über 480 % |
| Schlagzähigkeit in Z-Richtung | 9,6 kJ/m² | 86,3 kJ/m² |
| Elastizitätsmodul in XY-Richtung | 1.190 MPa | 9,8 MPa |
Die Z-Schlagzähigkeit von TPU for AMS beträgt damit nur ungefähr ein Neuntel derjenigen von TPU 95A HF. Die mögliche Dehnung in Z-Richtung ist mindestens 15-mal niedriger. Gleichzeitig ist das AMS-Filament anhand des Elastizitätsmoduls etwa 120-mal steifer als TPU 95A HF.
Diese Werte erklären, warum ein Bauteil zunächst sauber und stabil aussehen kann, sich bei einem Zugversuch aber schichtweise zerlegen lässt. Dünne senkrechte Wände, gebogene Handyhüllen, Clips und Laschen sind besonders gefährdet.
In der Bambu-Community berichten mehrere Anwender von sauber gedruckten Teilen, deren Wände anschließend entlang der Layer auseinanderbrachen. Andere Nutzer erzielten nach dem Trocknen und mit höherer Düsentemperatur bessere Ergebnisse. Das Problem tritt daher nicht bei jedem Modell und jeder Rolle gleich stark auf, die grundsätzliche Schwäche in Z-Richtung bleibt jedoch bestehen.
Empfindlichkeit gegenüber Feuchtigkeit
TPU nimmt Feuchtigkeit aus der Umgebungsluft auf. Das gilt auch für TPU for AMS. Eine frisch geöffnete Vakuumverpackung garantiert nicht, dass das Filament vollständig trocken ist.
Bambu Lab nennt folgende Bedingungen:
- Trocknung bei 70 °C für acht Stunden in einem Umluft-Filamenttrockner
- alternativ 80 bis 90 °C für zwölf Stunden auf dem Druckbett eines X1-Druckers
- Drucken und Lagern bei weniger als 20 Prozent relativer Luftfeuchtigkeit
- geschlossene Lagerung mit wirksamem Trockenmittel
Probleme beim Materialwechsel mit PLA
TPU for AMS wird häufig gekauft, um flexible und feste Bereiche gemeinsam zu drucken. Genau dabei kann ein weiteres Problem entstehen: PLA und TPU verbinden sich nicht in jeder Konstruktion zuverlässig miteinander.
Schon geringe PLA-Rückstände in der Düse können die Layerhaftung des nachfolgenden TPU-Bereichs beeinträchtigen. Anwender berichten von TPU-Teilen, die nach einem gemeinsamen Druckauftrag mit PLA ungewöhnlich leicht auseinanderfielen. Nach zusätzlichem Spülen der Düse und einem reinen TPU-Druck verbesserte sich die Festigkeit deutlich.
Besonders riskant sind:
- PLA als Trenn- oder Support-Interface direkt am TPU
- sehr kleine Spülmengen beim Materialwechsel
- glatte Kontaktflächen zwischen PLA und TPU
- dünne TPU-Wände nach einem Wechsel von PLA
- ständig wechselnde Materialien innerhalb derselben Schicht
Für belastbare PLA-TPU-Verbindungen sollte das Modell eine mechanische Verzahnung besitzen. Geeignet sind Hinterschneidungen, Schwalbenschwanzformen, Löcher, ineinandergreifende Stege oder eine Beam-Interlocking-Struktur. Eine ausschließlich glatte Haftfläche ist für ein belastetes Funktionsteil zu unsicher.
Schlechte Verbindung verschiedener Farben
Auch zwischen unterschiedlichen Farben von TPU for AMS wurden Probleme beobachtet. Ein Anwender stellte bei einem mehrfarbigen Teil fest, dass beide Farben jeweils gut an den eigenen Layern hafteten, sich an der Farbgrenze aber leicht voneinander trennen ließen.
Als Ursachen kommen Unterschiede durch Farbpigmente, zu starke Abkühlung während des Filamentwechsels, Restfeuchtigkeit oder eine zu geringe Spülmenge infrage. Noch gibt es nicht genügend Daten, um daraus ein grundsätzliches Problem aller Farben abzuleiten. Bei belasteten mehrfarbigen TPU-Teilen sollte die Farbgrenze trotzdem nicht gleichzeitig die einzige mechanische Verbindungsfläche sein.
Höhere Temperatur verbessert die Haftung – mit Nachteilen
Bambu gibt für TPU for AMS einen Düsentemperaturbereich von 220 bis 240 °C an. Mehrere Anwender konnten die Layerhaftung verbessern, indem sie am oberen Ende dieses Bereichs druckten.
Ein sinnvoller Ausgangspunkt für einen Festigkeitstest ist:
- Düsentemperatur: 240 °C
- Filament vorher vollständig trocknen
- geringere Volumengeschwindigkeit
- Bauteillüfter reduzieren
- mehrere Wände verwenden
- keine fremden Supportmaterialien einsetzen
- zuerst nur ein einzelnes TPU-Objekt drucken
Eine höhere Temperatur sorgt dafür, dass sich die neue Materialbahn besser mit dem vorherigen Layer verbindet. Gleichzeitig können Stringing, unsaubere Überhänge und weiche Details zunehmen. Wird die Temperatur übermäßig erhöht oder mit langen Retraktionen kombiniert, steigt außerdem das Risiko, dass sich TPU im Extruder verformt und einen Filamentstau verursacht.
AMS-kompatibel bedeutet nicht störungsfrei
Das originale Bambu TPU for AMS ist ausdrücklich für AMS und AMS lite vorgesehen. Auch AMS 2 Pro und AMS HT führen dieses Material als unterstützt auf. Gewöhnliches TPU 95A ist damit nicht gleichzusetzen und darf nicht einfach in das normale AMS eingelegt werden.
Trotz der offiziellen Kompatibilität können Transportprobleme auftreten:
- hoher Widerstand in engen PTFE-Bögen
- schwergängige oder schlecht gewickelte Spule
- warmes und dadurch weicheres Filament
- übermäßige Retraktion
- Materialstau beim Zurückziehen
- Abrieb an den Förderrollen
- Hitzestau im geschlossenen Bauraum
Die Zuführungsprobleme sind beim originalen 68D-Filament allerdings weniger auffällig als bei gewöhnlichem TPU. Die häufiger gemeldete und technisch belegbare Schwachstelle bleibt die Festigkeit zwischen den Layern.
Starke Haftung auf der Druckplatte
TPU kann sich sehr fest mit einer PEI-Druckplatte verbinden. Bambu empfiehlt deshalb Klebstoff zur Vorbereitung der Druckoberfläche. Der Kleber verbessert nicht nur die Haftung, sondern wirkt gleichzeitig als Trennschicht zwischen Bauteil und Druckplatte.
Ohne Trennschicht besteht die Gefahr, dass beim Ablösen Teile der PEI-Oberfläche beschädigt werden. Das Bauteil sollte vollständig abkühlen und vorsichtig gelöst werden. Gewaltsames Abziehen belastet zusätzlich die ohnehin schwächeren Layer in Z-Richtung.
Für welche Teile ist TPU for AMS geeignet?
Sinnvoll ist das Material vor allem, wenn die automatische Zuführung oder ein mehrfarbiger Druck wichtiger ist als eine gummiartige Elastizität.
Geeignete Anwendungen sind beispielsweise:
- leicht flexible Abdeckungen
- harte Stoßfänger
- Türstopper
- steife Schutzkanten
- Schnappverbindungen mit begrenztem Federweg
- RC-Bauteile
- dünne, biegsame Beschriftungen
- mehrfarbige Dekorationen
- Teile mit stoßdämpfender Gitterstruktur
Kritisch oder ungeeignet sind:
- stark gedehnte Laschen
- weiche Dichtungen
- flexible Flaschenhalter
- Reifen und weiche Rollen
- eng sitzende Handyhüllen
- dauernd geknickte Bauteile
- Teile mit hoher Zugbelastung quer zu den Layern
- elastische Print-in-Place-Gelenke
- sicherheitsrelevante Funktionsbauteile
Fazit
Bambu TPU for AMS löst ein wichtiges technisches Problem: Es ermöglicht die automatische TPU-Zuführung durch das AMS. Dafür wurde das Material jedoch sehr hart eingestellt. Es besitzt nicht die gummiartige Flexibilität eines TPU 95A und zeigt laut Bambus eigenem Datenblatt eine erheblich geringere Festigkeit in Z-Richtung.
Wenn sich die Layer bereits bei leichtem Druck oder Zug lösen, sollte zuerst ein kontrollierter Test mit vollständig getrocknetem Filament, 240 °C Düsentemperatur, geringerer Geschwindigkeit und ohne PLA-Materialwechsel durchgeführt werden. Zerfällt auch dieser Testdruck leicht entlang der Schichten, ist die Rolle für belastete Funktionsteile ungeeignet.
Für mehrfarbige, lediglich leicht flexible Objekte kann TPU for AMS nützlich sein. Für weiche Laschen, Dämpfer, Dichtungen und stark belastete flexible Elemente bleibt TPU 95A die technisch bessere Wahl – auch wenn dafür eine direkte oder speziell unterstützte Filamentzuführung benötigt wird.