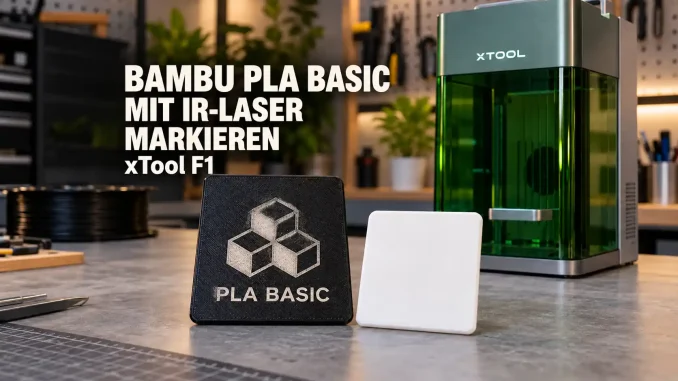
Schriftzüge, Logos und kleine Motive lassen sich auch nach dem 3D-Druck auf ein Bauteil aufbringen. Ein Praxisversuch mit dem xTool F1 zeigt dafür eine brauchbare Kombination: Schwarzes Bambu PLA Basic ließ sich mit dem Infrarotlaser sehr gut markieren. Bei weißem PLA blieb dagegen sowohl der blaue Diodenlaser als auch der IR-Laser ohne sichtbares Ergebnis.
Die erfolgreichen Einstellungen für schwarzes Bambu PLA Basic
Im beschriebenen Versuch funktionierten folgende Werte sehr gut:
| Einstellung | Erprobter Wert |
|---|---|
| Material | Bambu PLA Basic, Schwarz |
| Gerät | xTool F1 |
| Laserquelle | Infrarotlaser |
| Leistung | 80 % |
| Geschwindigkeit | 400 mm/s |
| Liniendichte | 100 Linien/cm |
| Ergebnis | Sehr gute sichtbare Markierung |
Diese Kombination ist eine konkrete Grundlage für die Wiederholung auf diesem Material. Sie stammt aus einem Praxisversuch und ist kein allgemein gültiges Herstellerprofil für sämtliche PLA-Sorten.
Welche Laserquelle steckt im F1?
Der xTool F1 besitzt zwei unterschiedliche Laserquellen: einen blauen Diodenlaser mit 10 W bei 455 nm und einen Infrarotlaser mit 2 W bei 1.064 nm. Für den erfolgreichen Versuch auf schwarzem PLA wurde der IR-Laser verwendet. xTool Support Center
Die Angabe von 80 % bezieht sich deshalb auf die ausgewählte Infrarotquelle. Ein gleich hoher Prozentwert beim blauen Laser beschreibt eine andere Bearbeitung. Wegen der unterschiedlichen Wellenlänge und Leistung sind die Werte nicht direkt austauschbar.
Warum Schwarz und Weiß unterschiedlich reagieren
Beim Lasermarkieren muss das Material ausreichend Energie aus dem Laserstrahl aufnehmen. Wie gut das gelingt, hängt unter anderem von der Wellenlänge sowie von Pigmenten und anderen Zusätzen im Kunststoff ab. TRUMPF beschreibt diese Materialabhängigkeit ausdrücklich für die Kunststoffbeschriftung. TRUMPF
Zwei Filamente können deshalb beide auf PLA basieren und trotzdem unterschiedlich reagieren. Die sichtbare Farbe verrät nicht die genaue Zusammensetzung.
Beim schwarzen Bambu PLA Basic war die Reaktion unter den gewählten Bedingungen ausreichend. Welcher Bestandteil sie auslöste, wurde nicht untersucht. Bei Kunststoffmarkierungen sind Farbänderungen, Veränderungen der Oberfläche und Materialabtrag möglich; welcher Vorgang hier überwiegt, lässt sich aus dem sichtbaren Ergebnis allein nicht bestimmen. TRUMPF
Was 100 Linien pro Zentimeter bedeuten
Bei einer flächigen Bearbeitung wird das Motiv in nebeneinanderliegenden Bahnen abgearbeitet. Eine Dichte von 100 Linien pro Zentimeter entspricht einem Abstand von 0,1 mm zwischen den Bahnen.
Die Liniendichte beeinflusst, wie eng die Bearbeitungsspuren liegen. Mehr Linien erhöhen bei ansonsten gleichen Einstellungen die Zahl der Bahnen innerhalb einer Fläche und damit die Bearbeitungszeit. Zugleich kann sich die Wärmebelastung verändern.
Für das getestete schwarze PLA lieferten bereits 100 Linien/cm ein sehr gutes Ergebnis. Eine höhere Dichte sollte daher an einer sichtbaren Verbesserung beurteilt werden, etwa bei kleinen Buchstaben oder feinen Details.
So lässt sich das Profil praktisch verwenden
Das Werkstück sollte stabil und mit der zu beschriftenden Fläche möglichst eben unter dem Laser liegen. Anschließend wird auf diese Oberfläche fokussiert und das Motiv mit der Vorschau ausgerichtet. xTool beschreibt für den F1 sowohl automatisches als auch manuelles Fokussieren. xTool Support Center
Danach werden die Infrarotquelle und die erprobten Werte gewählt. Für eine Wiederholung sollten auch die übrigen Einstellungen des erfolgreichen Auftrags erhalten bleiben, insbesondere der Bearbeitungsmodus und die Anzahl der Durchgänge.
Auch die Oberflächenstruktur gehört zum Ergebnis: Eine glatte Fläche und eine strukturierte Druckunterseite sind unterschiedliche Voraussetzungen. Für vergleichbare Ergebnisse empfiehlt sich daher eine gleichbleibende Druck- und Bearbeitungsseite.
Vor mehreren identischen Werkstücken zeigt ein Muster mit dem tatsächlichen Motiv, ob Buchstaben, Zwischenräume und feine Linien in der vorgesehenen Größe gut erkennbar sind.
Kleine Motive können anders reagieren als große
Auch bei unveränderten Zahlen kann die Form des Motivs einen Unterschied machen. In eigenen F1-Versuchen dokumentierte Batch Studio, dass schmale Bereiche einer flächigen Grafik stärker erhitzt wurden und teilweise schmolzen. Auch eine Änderung der Motivgröße beeinflusste dort das Ergebnis. Batch Studio
Ein erfolgreich beschriftetes großes Logo ist deshalb keine automatische Bestätigung für eine verkleinerte Version. Kleine gefüllte Flächen sollten in ihrer endgültigen Größe beurteilt werden.
Zeigt die Oberfläche Aufwölbungen, verschmolzene Details oder unsaubere Ränder, sollte die Energiebelastung reduziert werden. Dafür kommen beispielsweise eine höhere Geschwindigkeit oder eine geringere Leistung infrage. Bei der Anpassung wird jeweils nur ein Wert verändert.
Bei Bildern gelten zusätzliche Einstellungen
Für Schrift und Logos sind Vektordateien hilfreich. Konturlinien und gefüllte Flächen sind unterschiedliche Bearbeitungen; die Liniendichte ist bei der Füllung relevant.
Bei Rasterbildern wie PNG oder JPG verwendet der F1 auch eine Punktdauer in Mikrosekunden: Das Bild wird punktweise aufgebaut. Die 400 mm/s lassen sich nicht direkt in eine Punktdauer umrechnen. Für eine Fotomarkierung ist deshalb ein passendes Profil für diesen Bildmodus erforderlich. xTool Support Center
Weißes PLA: Mit beiden Laserquellen ohne Ergebnis
Beim getesteten weißen PLA entstand weder mit dem blauen Diodenlaser noch mit dem Infrarotlaser eine sichtbare Markierung. Für dieses Material liegt damit aus dem Versuch kein erfolgreiches Profil vor.
Eine ähnliche Beobachtung veröffentlichte Batch Studio: In dessen F1-Versuch zeigte weißes PLA mit beiden Laserquellen keine Wirkung, während schwarzes PLA sichtbar bearbeitet werden konnte. Die dort verwendeten Proben sind ein unabhängiger Vergleich. Batch Studio
Das untersuchte weiße PLA ließ sich unter den ausprobierten Bedingungen nicht sichtbar markieren. Daraus folgt keine generelle Unmarkierbarkeit aller weißen PLA-Filamente. Für eine Produktion auf Basis dieser Ergebnisse bietet sich das erfolgreich getestete schwarze Bambu PLA Basic an.
Beschriftung nach dem Druck
Das Verfahren eignet sich als Ansatz für Namen, Logos, Artikelkennzeichnungen oder kleine Motive auf bereits gedruckten Teilen. Die Beschriftung kann dabei von Exemplar zu Exemplar geändert werden, während der gedruckte Grundkörper gleich bleibt.
Für wiederholbare Ergebnisse sollten Filament, Oberfläche, Motivgröße und Laserprofil zusammen dokumentiert werden. Soll die Beschriftung häufiges Anfassen oder Reinigen überstehen, gehört eine Prüfung ihrer Beständigkeit dazu. Eine Langzeitprüfung wurde für diesen Versuch nicht berichtet.
Beim Bearbeiten von PLA müssen Schutzhaube und wirksame Absaugung verwendet werden. Der laufende Auftrag bleibt unter Aufsicht. Diese grundlegenden Maßnahmen gehören auch bei kleinen Kunststoffteilen zur Arbeit mit dem F1.